← Alle Projekte

Case №07 · Anlagenentwicklung

Vakuumofen: aus Einzelkomponenten wird ein Siemens-System

Eine Entwicklungsanlage mit teilweise vorhandener Mechanik und Schaltschränken, aber ohne fertige Elektrik und Steuerung. Schritt für Schritt entstanden Elektrodokumentation, Siemens ET 200SP, ein automatischer Ablauf mit Vakuum, Argon und geregelter Heizung, ein dreistufiges Alarmkonzept und eine eigene SCADA mit WinCC Unified.

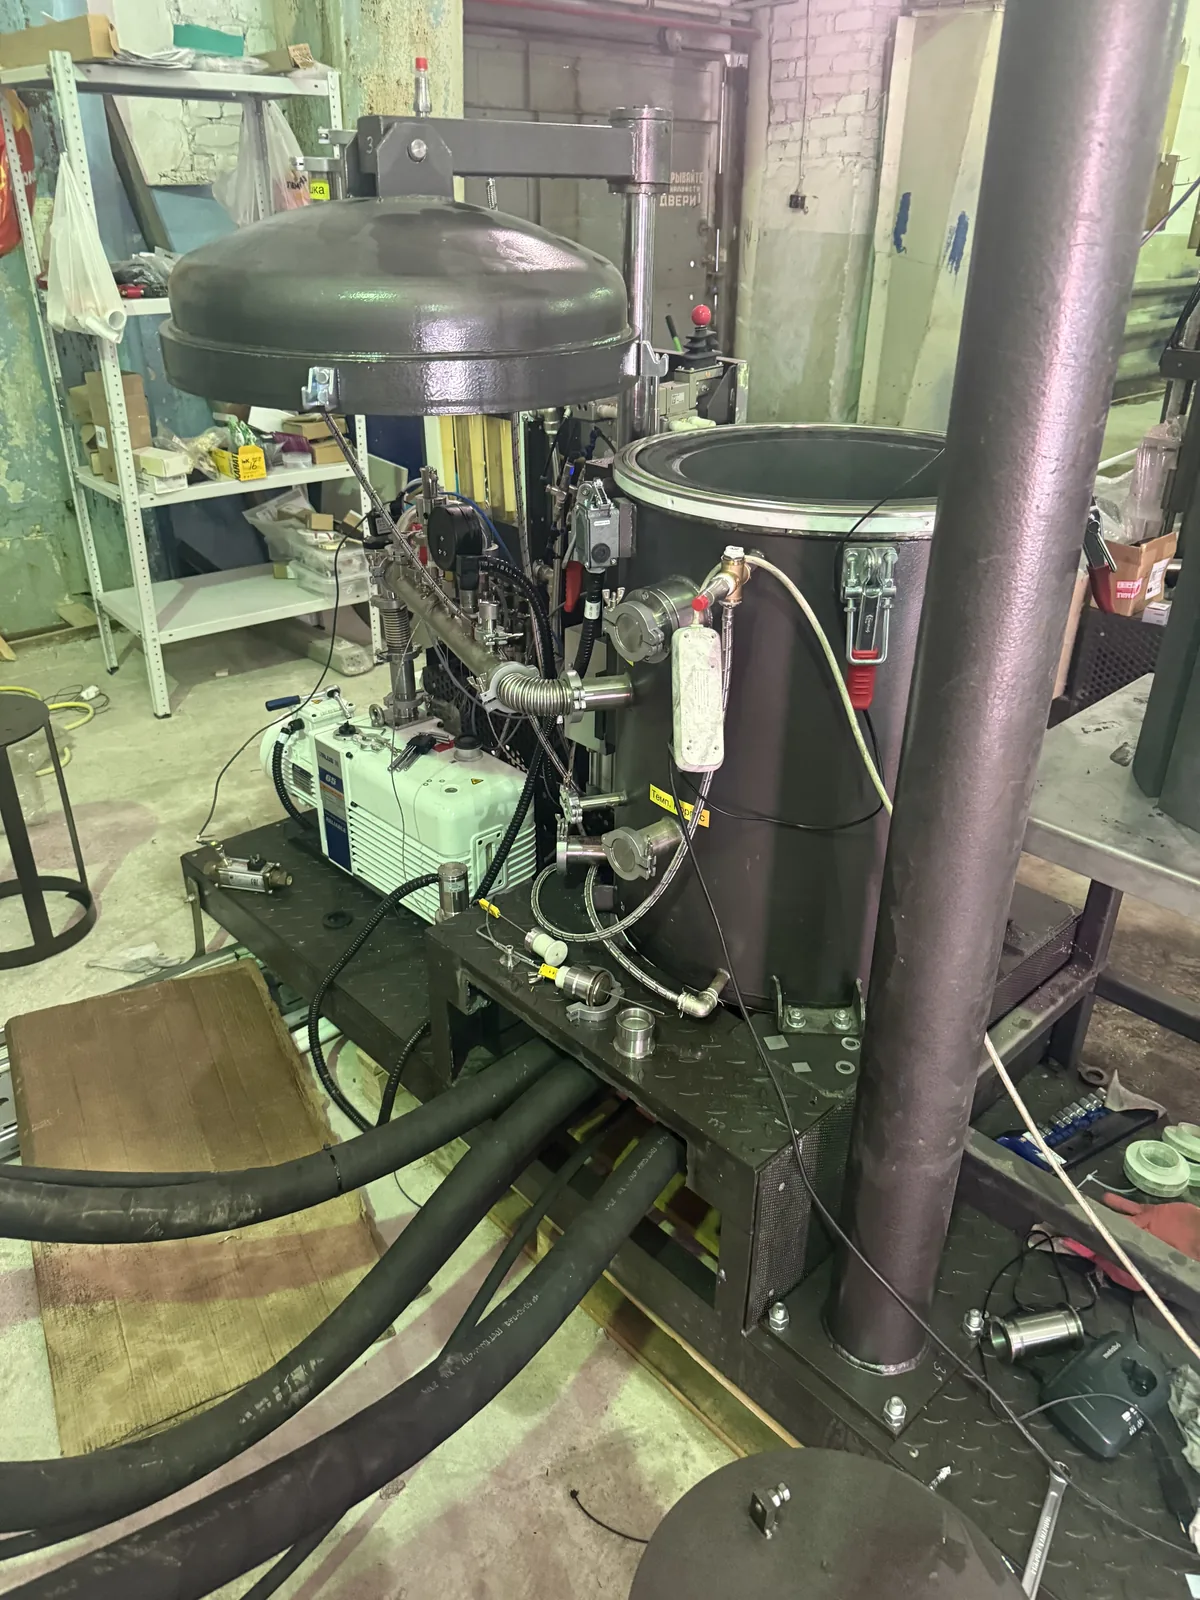
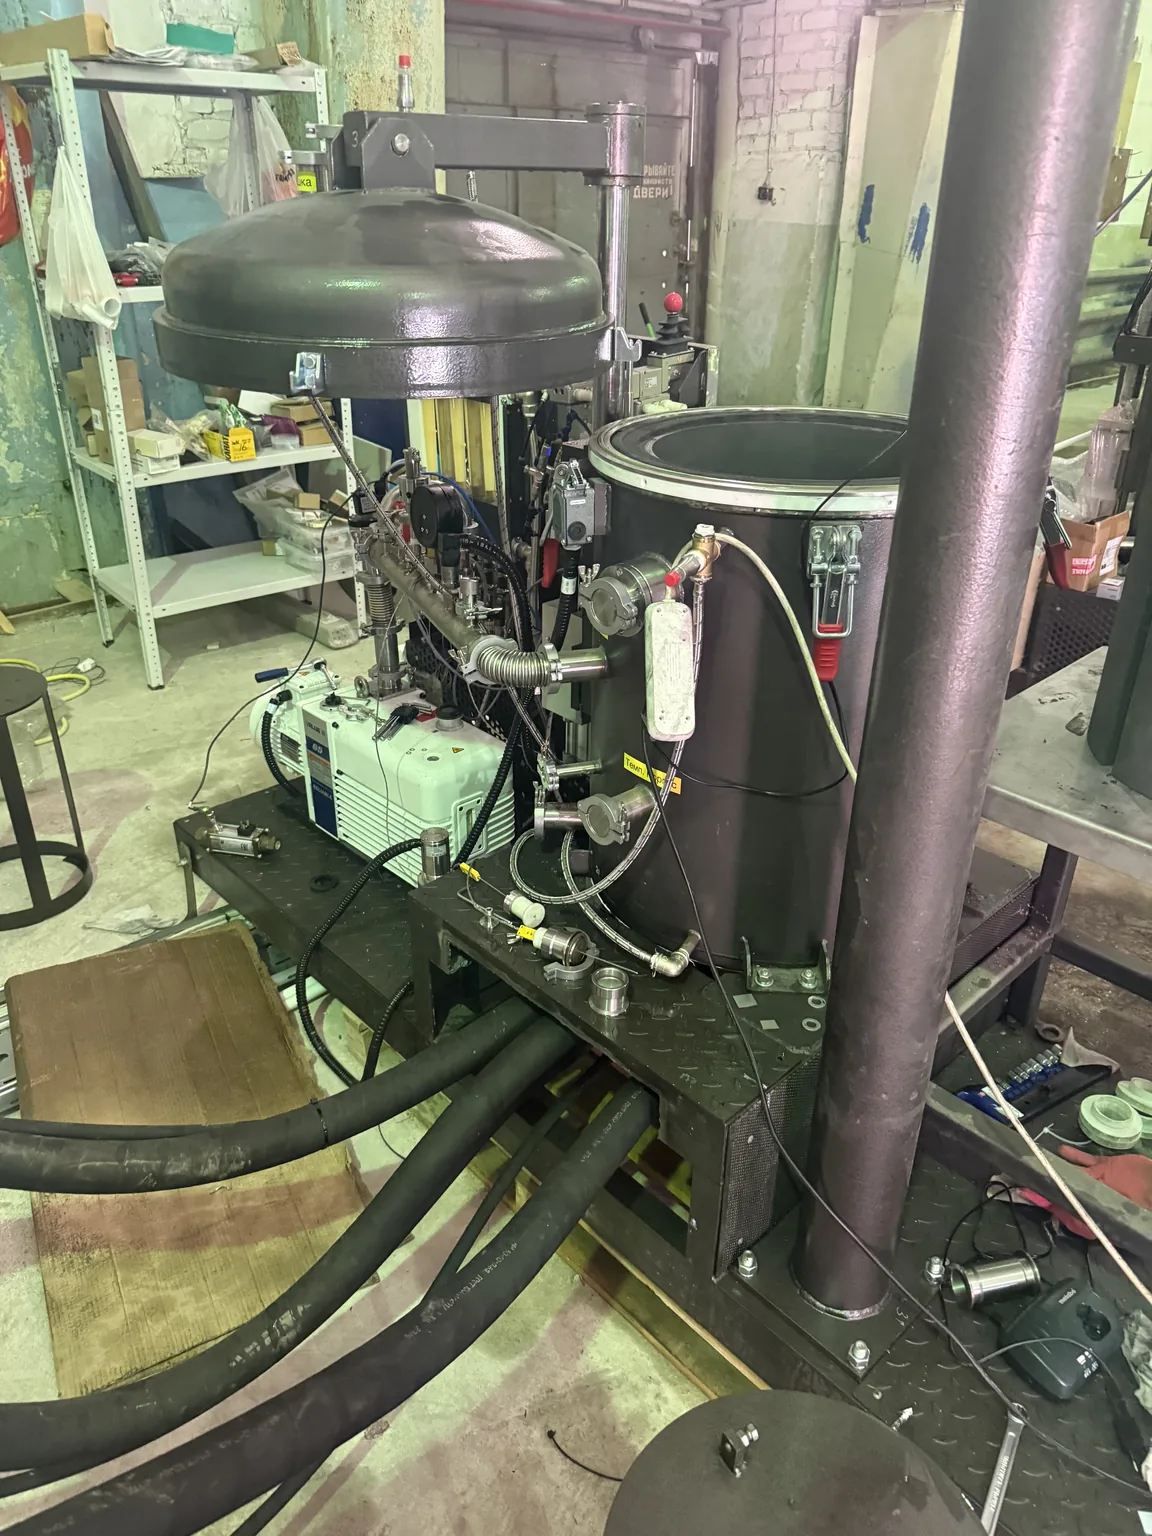
Vakuumofen: Kammer mit angehobenem Deckel, Vakuumpumpe und Leistungskabel
Leistungsteil180 kVA

Ofentransformator · bis ca. 4720 A sekundär

Ort / Arbeitsweise
Wolgograd, Russland · vor Ort
Jahr
2026
Schwerpunkt
Anlagenentwicklung · Siemens + WinCC Unified

01 / Ausgangslage

Keine Serienmaschine, sondern eine Anlage in Entwicklung.

Der Kunde suchte einen Siemens-Programmierer für eine neue und technisch ungewöhnliche Vakuumofen-Anlage. Zu Beginn war ein großer Teil der Mechanik vorhanden, die Schaltschränke standen, ein Teil der Elektrik war beschafft, Leistungs- und Prozesskomponenten waren teilweise installiert. Als vollständig automatisierte Maschine war die Anlage jedoch noch nie gelaufen – ein regulärer Gesamtprozess hatte noch nicht stattgefunden.

Der ursprüngliche Anlagenplaner war nicht mehr verfügbar. Deshalb musste zuerst nachvollzogen werden: Was ist vorhanden, was kann weiterverwendet werden, was fehlt, wo muss die Verdrahtung angepasst werden, welche Sensorik und Aktorik wird gebraucht, wie soll der Prozess später funktionieren und welche Sicherheits- und Prozessbedingungen sind zu berücksichtigen?

Der erste Schritt war eine Aufnahme vor Ort: Anlage besichtigen, vorhandene Komponenten erfassen, Schaltschrankzustand aufnehmen, mechanische und elektrische Schnittstellen prüfen, Sensorik und Aktorik erfassen, Unterlagen sichten – und festlegen, was übernommen und was geändert wird.

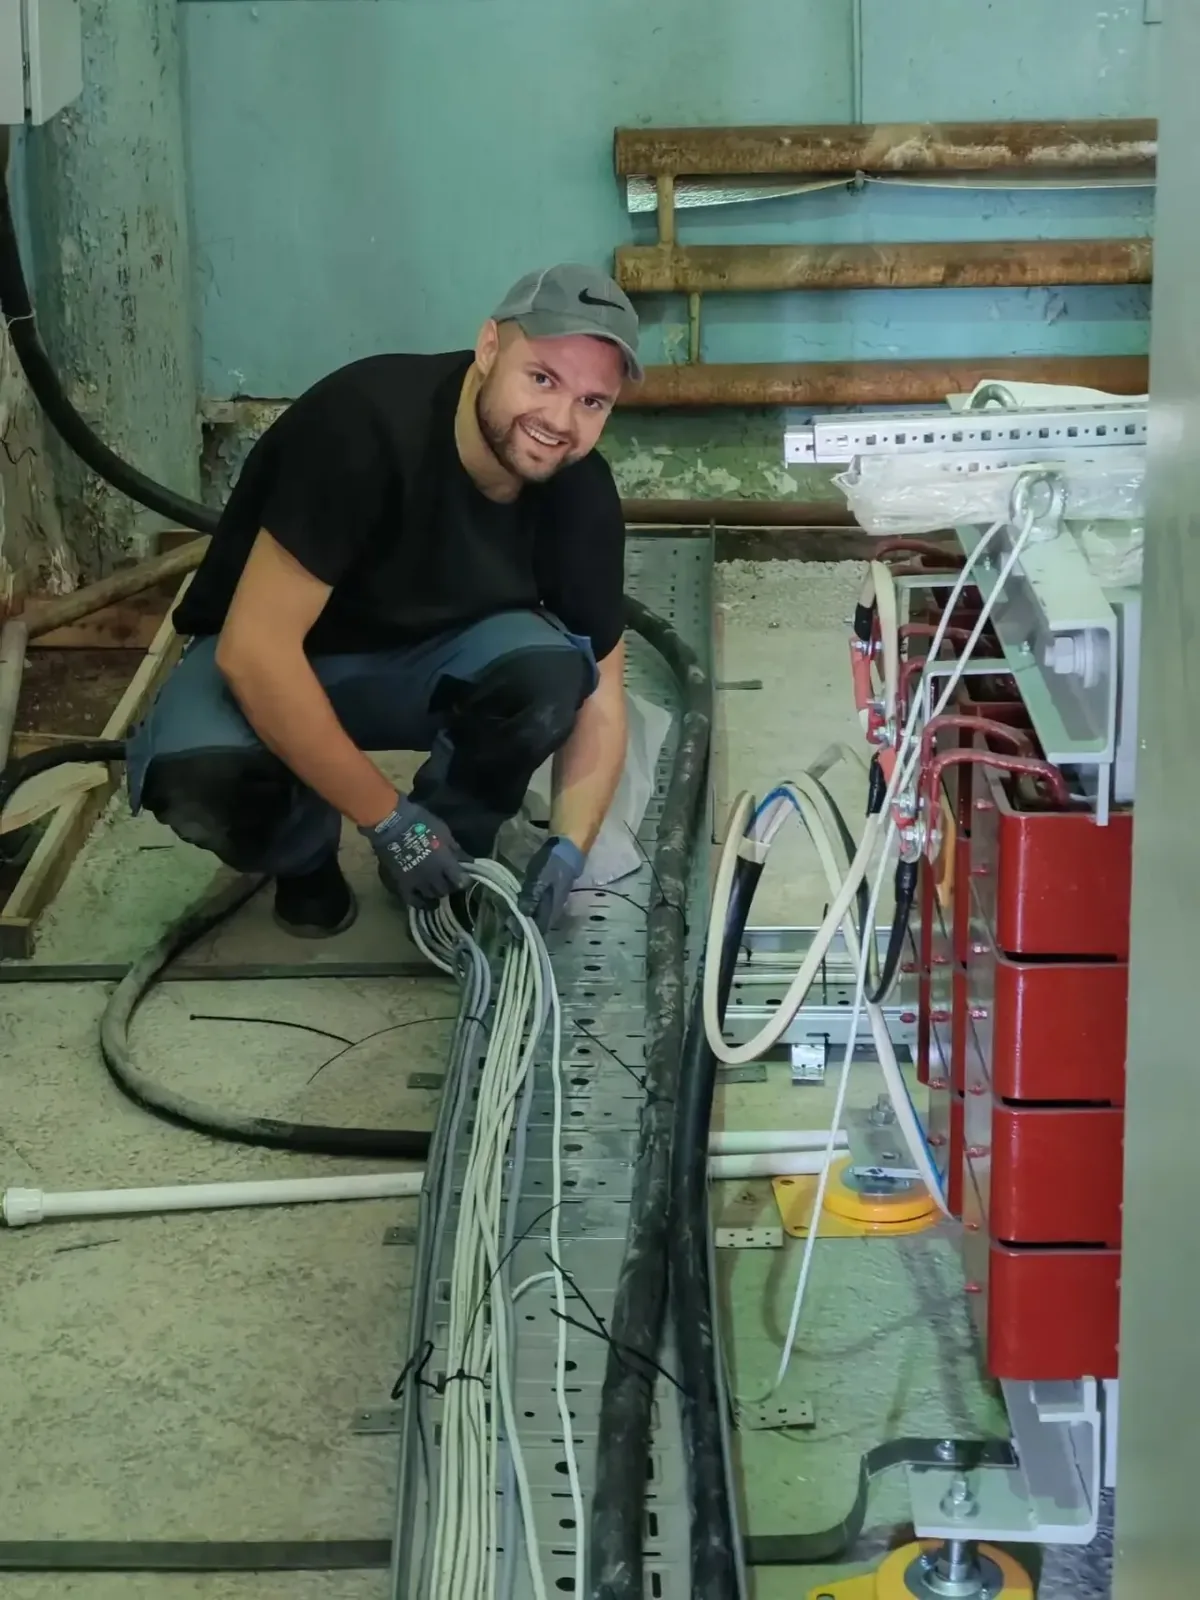
Normalerweise liegt mein Schwerpunkt auf Planung, SPS-/HMI-Programmierung, Diagnose und Inbetriebnahme. In diesem Projekt habe ich zusätzlich bei Teilen der Montage und Verdrahtung mitgearbeitet, weil die Anlage bereits teilweise aufgebaut war und viele Änderungen direkt am realen Aufbau umgesetzt werden mussten.
02 / Mein Leistungsumfang

Die ganze technische Kette – nicht nur ein Programm.

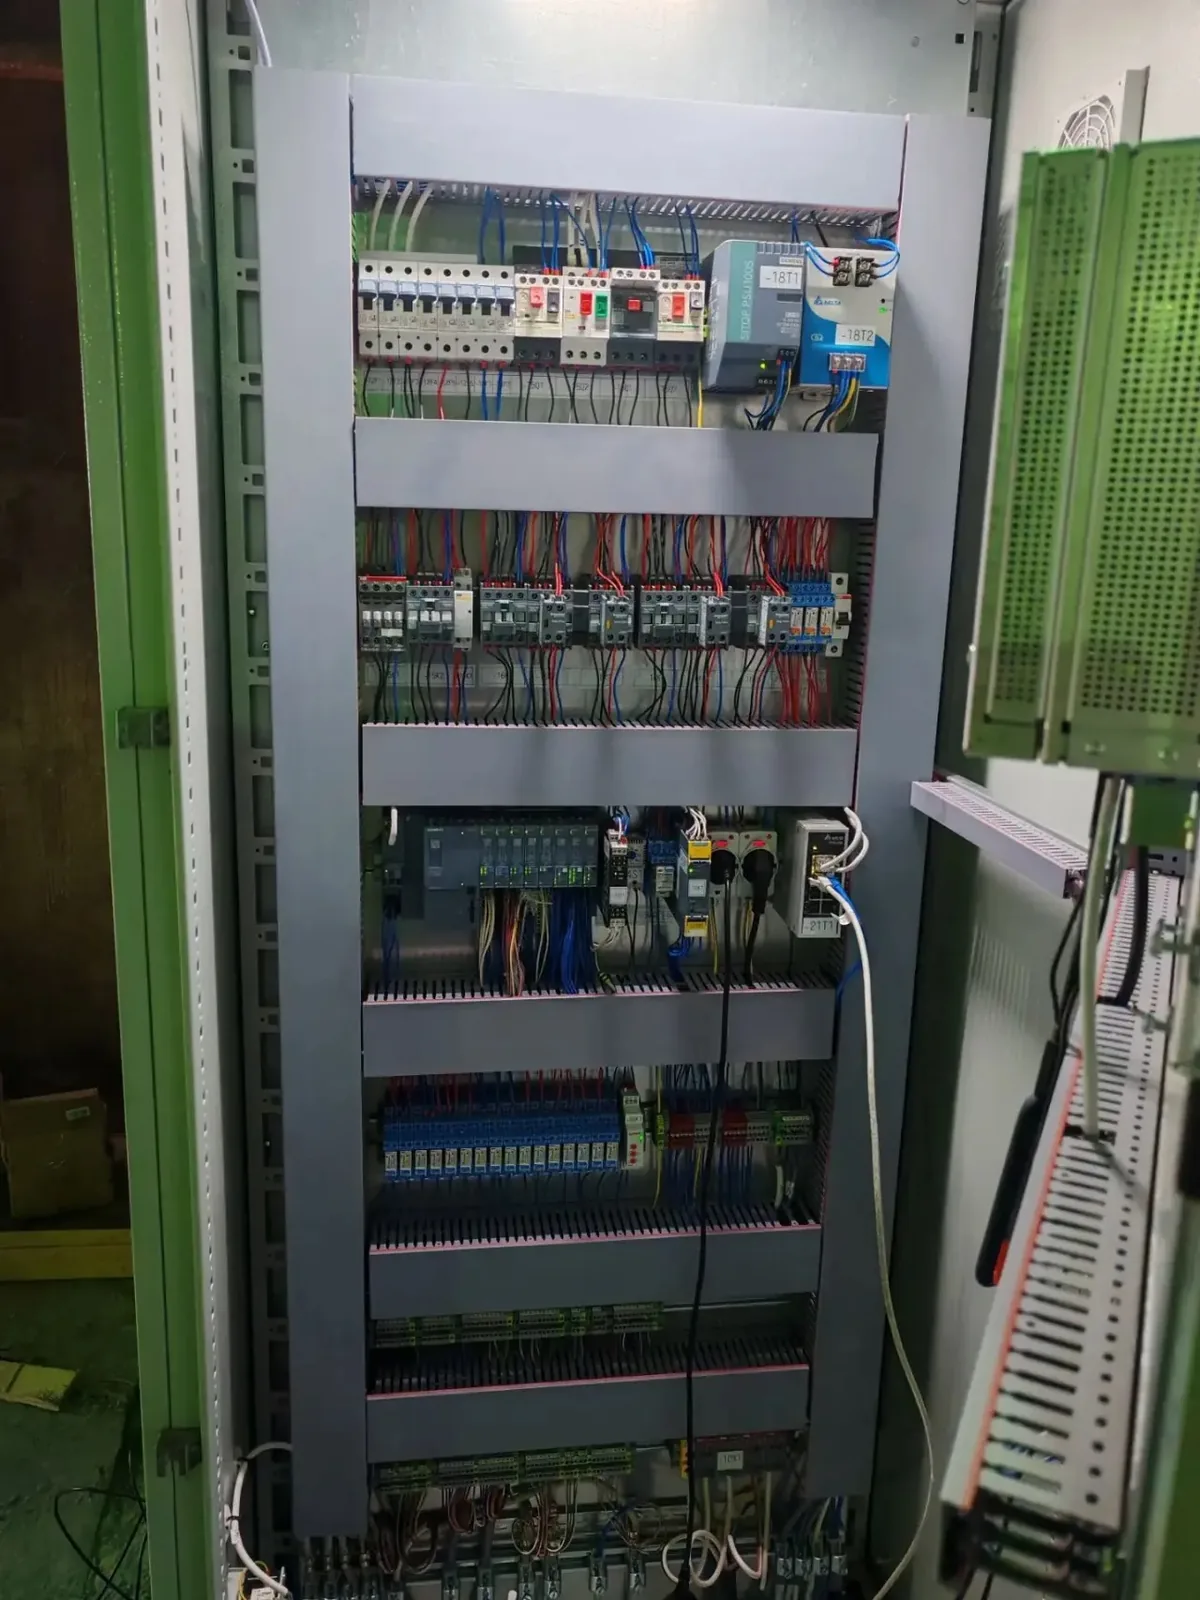
Steuerschrank mit ET-200SP-Station, Relais und Klemmen
  1. 01

    Technische Bestandsaufnahme der vorhandenen Anlage

  2. 02

    Funktionsablauf: Prozessschritte und Übergangsbedingungen

  3. 03

    I/O-Struktur, Auswahl und Prüfung von Sensoren und Baugruppen

  4. 04

    Elektrische Projektierung, Erstellung und Überarbeitung der Stromlaufpläne

  5. 05

    Anpassung der Schaltschränke, teilweise Mitarbeit bei Montage und Verdrahtung

  6. 06

    Siemens-SPS-Software: Betriebsarten und automatischer Ofenprozess

  7. 07

    Heizungsansteuerung und Temperaturregelung

  8. 08

    Vakuum- und Argonlogik, Kühlsystemsteuerung

  9. 09

    Alarm-, Warn- und Verriegelungslogik

  10. 10

    Eigene SCADA mit WinCC Unified, HMI-/SPS-Kommunikation

  11. 11

    Inbetriebnahme des Siemens-IPC: Runtime, Benutzer, Autostart, Kiosk

  12. 12

    Reale Funktions- und Heiztests, Analyse des Anlagenverhaltens

Elektrik

Der Schaltplan muss zur realen Anlage passen.

Der vorhandene Aufbau musste an der realen Anlage nachvollzogen und strukturiert dokumentiert werden. Die Dokumentation war nicht nur für den Aufbau wichtig, sondern Grundlage für SPS-Programmierung, I/O-Test, Fehlersuche, Inbetriebnahme sowie spätere Wartung und Erweiterung.

Die Schaltschränke wurden an die reale Konfiguration angepasst. Vorhandene Komponenten wurden soweit sinnvoll weiterverwendet, fehlende oder ungeeignete ergänzt bzw. zur Ergänzung vorgesehen.

Dokumentiert wurden u. a.

  • Einspeisung, Hauptschalter, Heiztransformator
  • Thyristor-Leistungssteller, Energieverteilung, 24-V-Versorgung
  • SPS-Hardware: DI, DO, AI, AO, RTD/Thermoelemente
  • Vakuum- und Drucksensorik, Durchfluss- und Füllstandsüberwachung
  • Pumpen, Ventilatoren, Argonventile
  • Deckelschalter, Not-Halt-Kreis, Sicherheitsrelais
  • Meldeleuchten, Netzwerk, Industrie-PC
  • Klemmen, Kabel und Betriebsmittelkennzeichnung
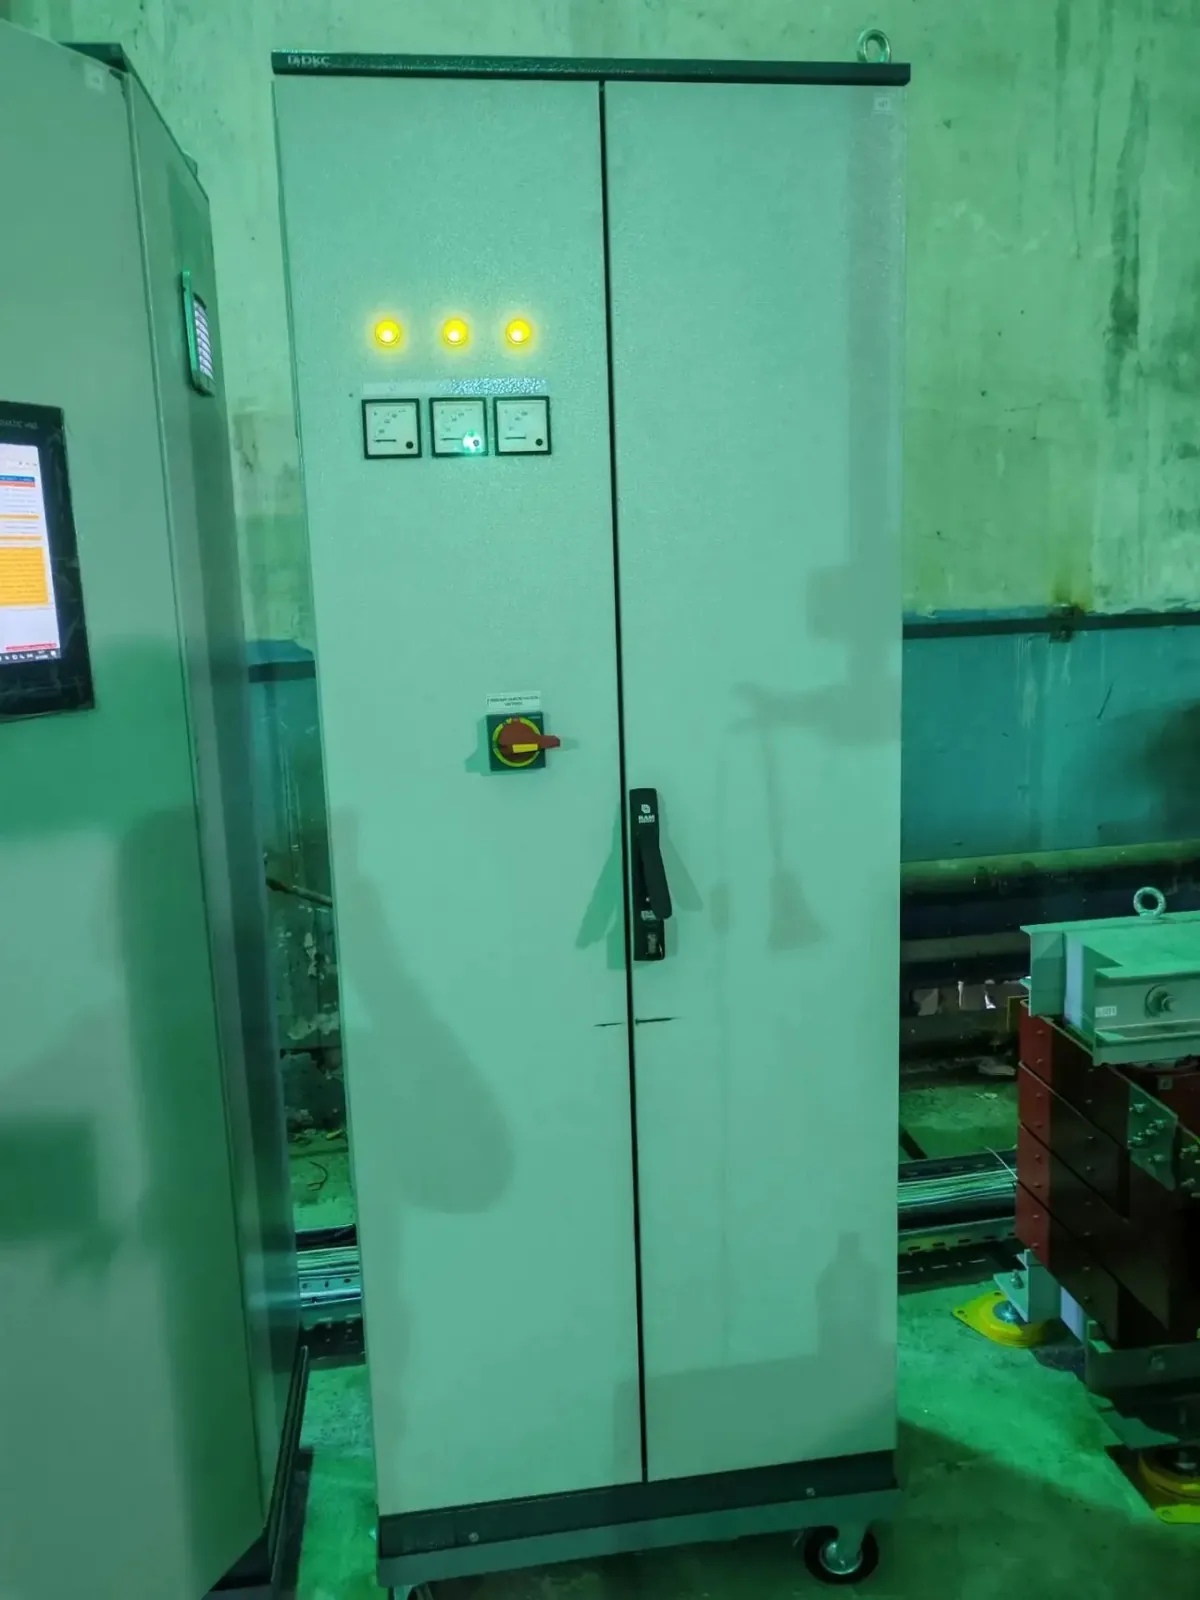
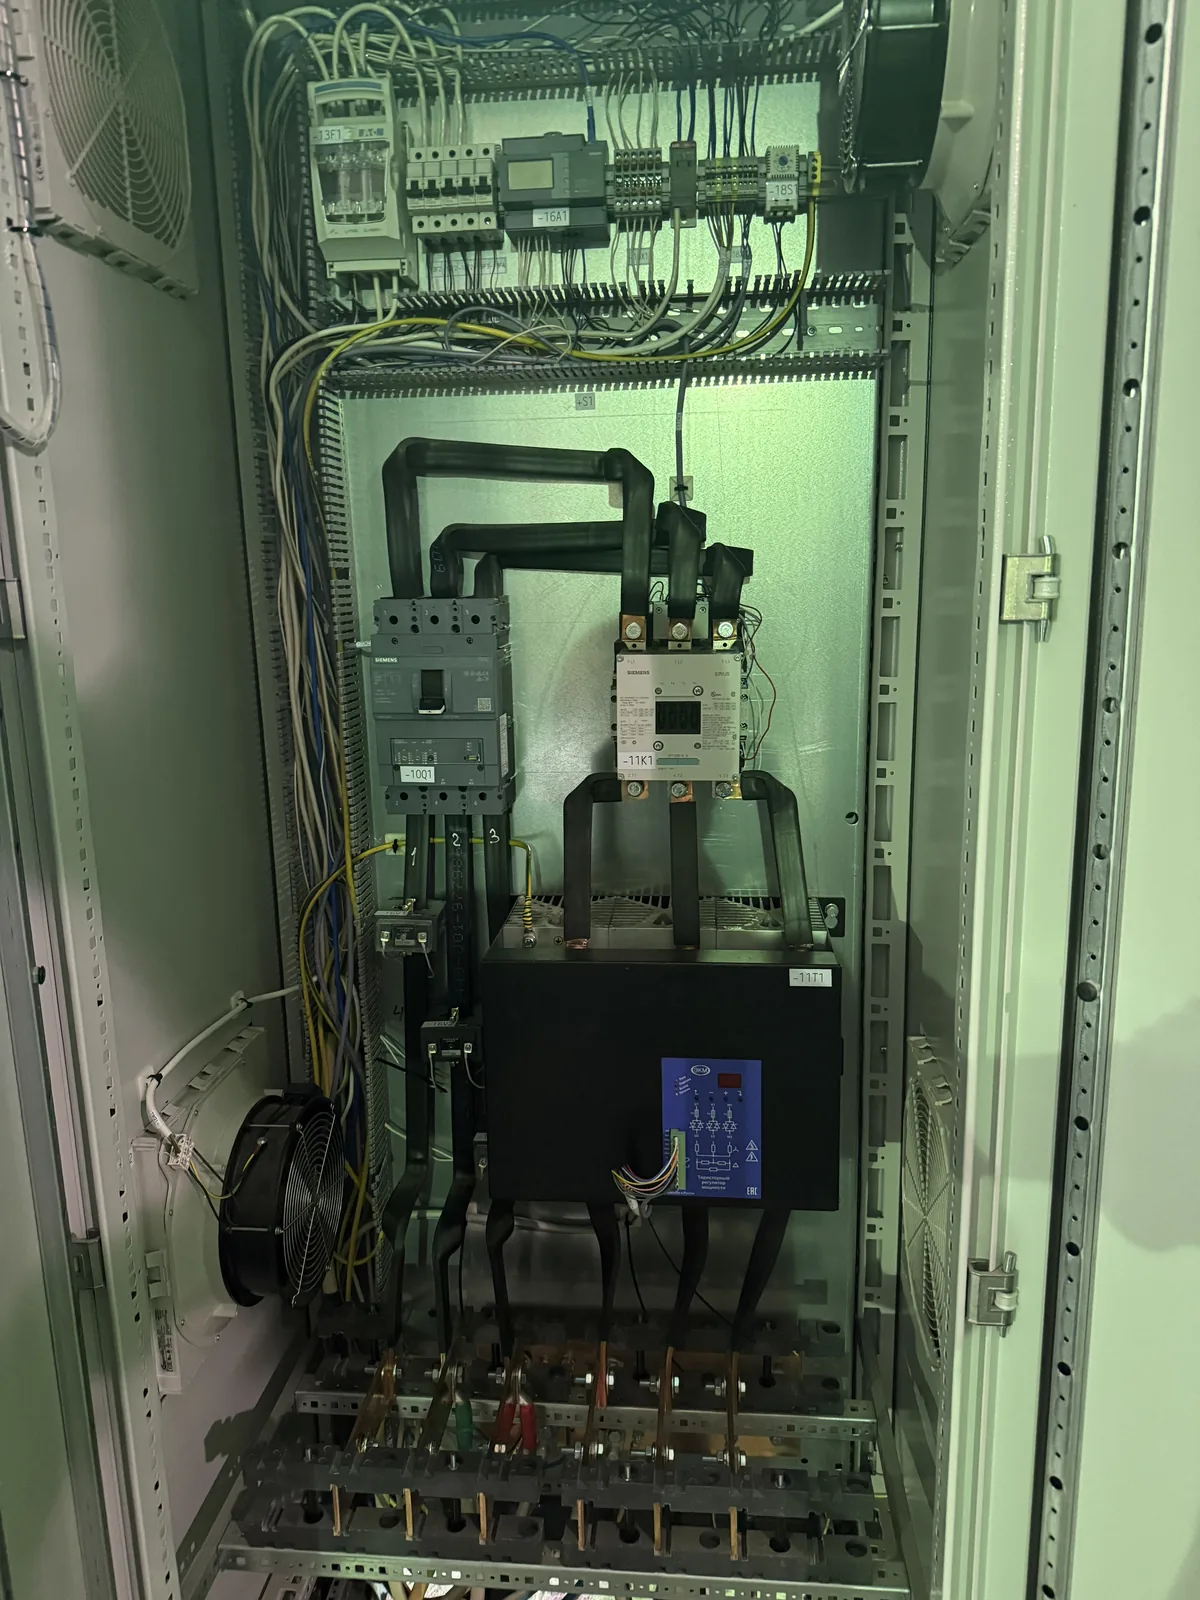
Leistungsschrank: Leistungsschalter, Heizschütz und Thyristor-Leistungssteller

03 / Automatischer Prozess

Fünfzehn Schritte von der Startprüfung bis zur Öffnungsfreigabe.

Der Automatikbetrieb führt den technologischen Ablauf schrittweise aus. Daneben gibt es einen Grund-/Initialisierungszustand, einen Hand-/Servicebetrieb zur gezielten Prüfung einzelner Aggregate (grundlegende Verriegelungen und Schutzfunktionen bleiben erhalten), Störzustände sowie definierte Start- und Wiederanlaufbedingungen.

  1. Startbedingungen prüfen
  2. Deckel geschlossen und verriegelt
  3. Ofenraum evakuieren
  4. Erforderliches Vakuum erreichen
  5. Vakuum halten / Dichtheitskontrolle
  6. Argonbefüllung
  7. Argondruck prüfen
  8. Heizfreigabe
  9. Geregeltes Aufheizen
  10. Zieltemperatur erreichen
  11. Haltephase
  12. Geregeltes Abkühlen
  13. Abkühlen bis zur sicheren Öffnungstemperatur
  14. Druckausgleich / Entlüften
  15. Prozessende und Öffnungsfreigabe

Vakuum

Die Vakuumpumpe evakuiert die Kammer, der Druck wird laufend überwacht. Der Prozess reagiert auf unzureichendes Vakuum, Zeitüberschreitung, unplausible Messwerte, Pumpenstörung, fehlende Rückmeldung und unerwarteten Druckanstieg. Eine Halteprüfung bewertet, ob das Vakuum stabil bleibt.

Argon

Nach der Vakuumphase wird Argon eingebracht. Berücksichtigt werden Argondruck, Hysterese, Ventilrückmeldungen und Beruhigungszeiten. Die Zahl der Befüllversuche vor Heizbeginn ist parametrierbar begrenzt – wird der Zustand nicht erreicht, wird nicht endlos weiterprobiert.

Heizfreigabe

Die Heizung wird nur freigegeben, wenn die Bedingungen erfüllt sind: kein Not-Halt, Safety-Kreis in Ordnung, korrekter Deckelzustand, Vakuumphase abgeschlossen, Argondruck im Bereich, plausible Temperatursignale, Kühlsystem bereit, Leistungsteil betriebsbereit und keine kritische Störung.

Aufheizen und Halten

Die Temperatur wird nicht mit statischer Vollleistung angefahren, sondern geführt: Zieltemperatur, Aufheizrate, laufender Sollwert, Regler, Leistungsbegrenzung und Überwachung der Soll-/Istabweichung. Die Haltezeit läuft nur, wenn die Isttemperatur tatsächlich im zulässigen Bereich liegt – das bloße Erreichen der Sollwertkurve reicht nicht.

Abkühlen und Öffnen

Nach der Haltezeit wird der Sollwert kontrolliert abgesenkt. Die Heizung kann eine zu schnelle natürliche Abkühlung bremsen, eine zu langsame aber ohne aktive Kühlung nicht beschleunigen – das ist berücksichtigt. Die Öffnung wird erst bei sicherem Temperatur- und Druckzustand freigegeben; die sichere Öffnungstemperatur ist einstellbar.

Wiederaufnahme

Nach einer Unterbrechung fährt der Prozess nicht blind an beliebiger Stelle fort. Je nach Prozessschritt, Unterbrechungsdauer und Temperaturabweichung werden die Wiederanlaufbedingungen bewertet.

04 / Leistungsteil und Heizung

Sehr niedrige Spannung, extrem hoher Strom.

180 kVAOfentransformator
380 V / ca. 274 APrimärseite
22 V / bis ca. 4720 ASekundärseite
ca. 300 Adreiphasiger Thyristorsteller

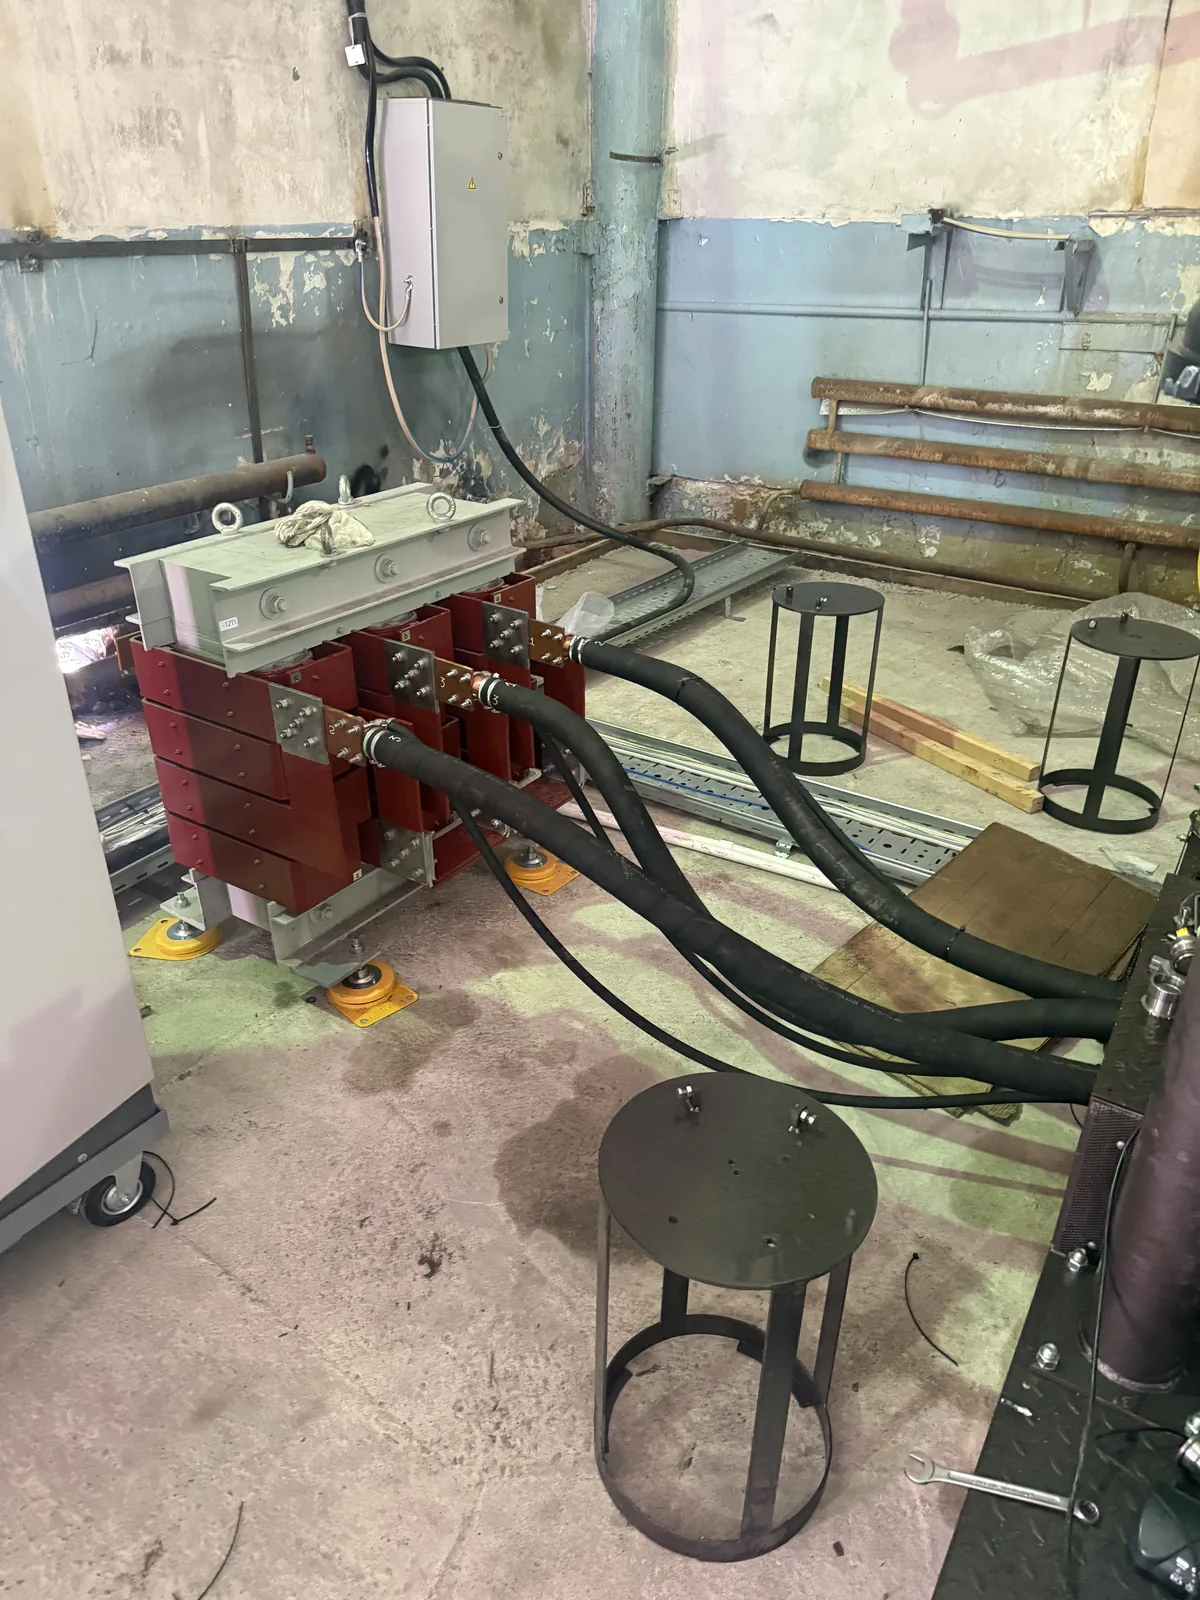
Als Last dient ein Graphitheizer. Vor dem Transformator sitzt ein dreiphasiger Thyristor-Leistungssteller; die SPS gibt den Heizleistungssollwert über einen analogen Ausgang vor. Der Transformator ist über einen eigenen Leistungspfad mit Hauptschalter und Heizschütz eingebunden. Es geht also nicht nur um kleine Steuersignale, sondern um eine reale Hochstrom-Heizstrecke mit mehreren tausend Ampere auf der Sekundärseite.

Erste Heizversuche

Der erste Heizversuch wurde bewusst noch nicht als vollständiger Automatikprozess gefahren. Ziel war, das Leistungsteil zu prüfen, den Graphitheizer zu aktivieren, den Strompfad zu bewerten und das thermische Verhalten zu beobachten.

Dabei zeigte sich eine konstruktive Schwachstelle: Der Übergang zwischen Stromzuführung / Leistungskabel und Graphitheizer war mechanisch bzw. elektrisch noch nicht optimal ausgeführt. Bei mehreren tausend Ampere ist ein schlechter Übergangswiderstand besonders kritisch. Die Anlage funktionierte grundsätzlich, der Heizer wurde warm – aber der Kontaktpunkt musste nachgearbeitet werden.

Die Inbetriebnahme wurde an dieser Stelle bewusst unterbrochen, damit der Auftraggeber den mechanischen Kontaktblock optimieren konnte. Nach der Überarbeitung wurden die Heizversuche fortgesetzt.

Im dokumentierten Versuch wurde der Ofen bei konstant etwa 30 % Heizleistung von rund 10 auf etwa 500 °C erwärmt, der Temperaturanstieg verlief annähernd linear. Damit lagen erstmals reale Daten zum thermischen Verhalten vor – Grundlage für die Reglerabstimmung und die weitere Prozessoptimierung.

Ofentransformator und Leistungskabel zur Heizung

Kühlung und Sensorik

Sechs Kühlkreise in der Heizfreigabe.

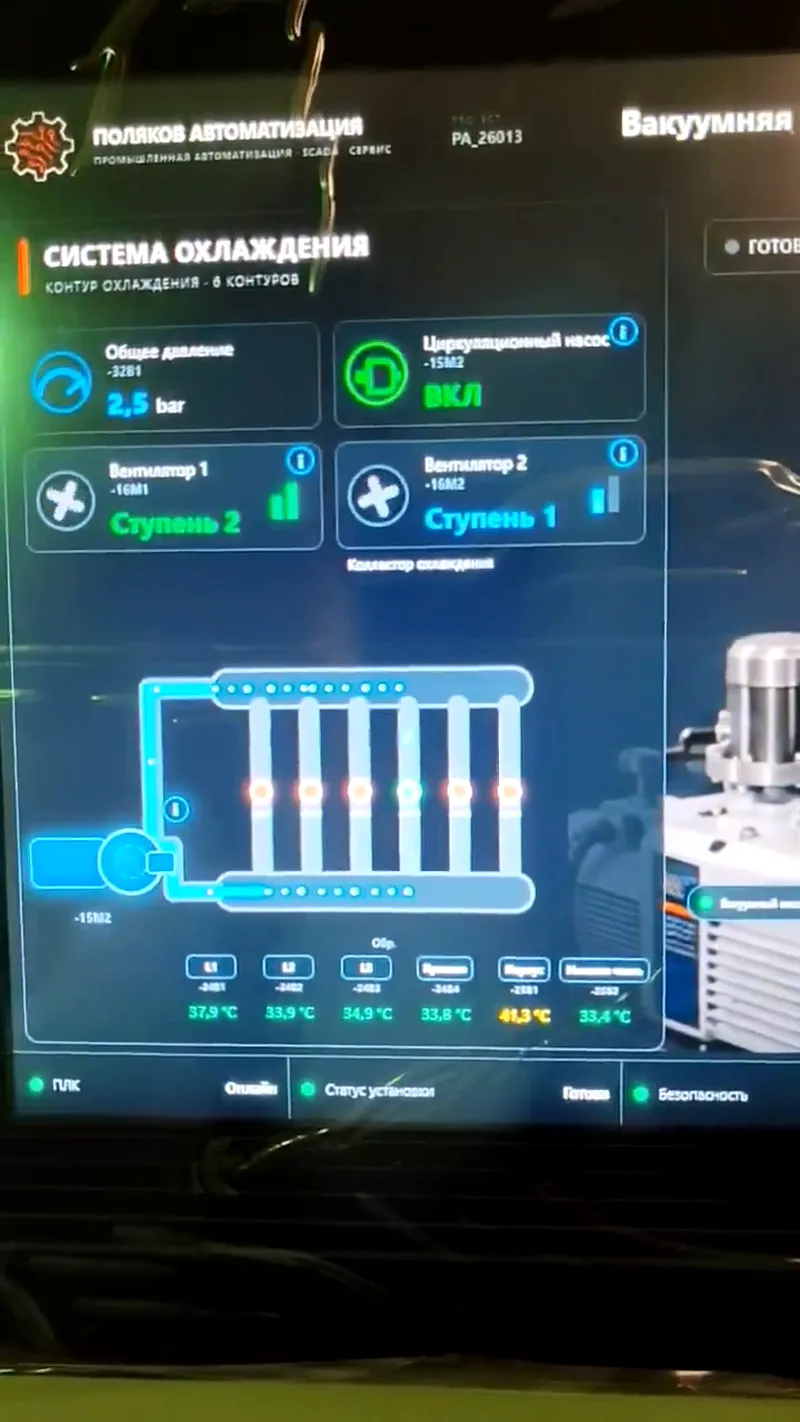
Die Kühlung ist ein eigener wichtiger Anlagenbereich. In der Visualisierung werden sechs Kreise dargestellt, darunter L1, L2, L3, Deckel und Gehäusebereiche. Mechanische Durchflusswächter liefern je Kreis ein digitales Flow-OK-Signal, die Kühlwassertemperaturen werden mit PT100 gemessen. Die Kühlung ist direkt in Heizfreigabe und Alarmreaktion eingebunden: Ein kritischer Kühlungsausfall während des Heizens kann zur sofortigen Abschaltung der Heizung führen.

Messstellen

  • Werkstücktemperatur: Optris-Pyrometer, berührungslos, analog + Fehlermeldung
  • Vakuum: Edwards APG100 (aktiver Pirani-Sensor), Seneca-Signalwandler, zusätzliches Schwellwertsignal
  • Argon-/Kammerdruck: WIKA S-20, 4–20 mA
  • Kühlmitteldruck: 0…10 bar, analog
  • Thermoelemente Typ K zwischen Dämmung und Gehäuse/Deckel
  • Endschalter für den Deckelzustand

Überwacht werden

  • Kühlmittelpumpe und Kühlmitteldruck
  • Durchfluss je Kreis
  • Vor- und Rücklauftemperaturen
  • Deckel-, Gehäuse- und Transformatortemperatur
  • Füllstand im Kühlmittelbehälter

Die SPS wertet nicht nur Befehle aus, sondern auch Motorschutz, Schützrückmeldungen, Thermokontakte und Ventilrückmeldungen. So werden Fehler wie „Befehl vorhanden, Rückmeldung fehlt“ gezielt erkannt. Die elektrischen Größen der drei Phasen – Ströme, Spannungen, Leistungen, cos φ, Frequenz, Energie, Unsymmetrie – liefert ein Siemens SENTRON PAC2200 über Modbus TCP; ausgewählte Werte zeigt die SCADA.

Alarme und Verriegelungen

Drei Reaktionsstufen statt einer Sammelstörung.

Für die Anlage entstand eine Meldematrix mit rund 178 Bedingungen aus Kühlung, Heizung, allgemeiner Überwachung, Sensorik, Rückmeldungen, Prozessbedingungen sowie Kommunikations- und Systemzuständen. Wichtiger als die Zahl ist das Prinzip der abgestuften Reaktion.

Stufe 1

Sofortabschaltung

  • Heizsollwert sofort 0 %
  • Thyristor sperren, Heizschütz aus
  • Prozess unterbrechen, Wiederanlauf sperren
  • Nachkühlung weiterführen, solange sicher möglich
Stufe 2

Leistungsbegrenzung

  • Heizleistung auf parametrierbaren Maximalwert begrenzen
  • kein neuer Prozessstart
  • laufenden Prozess kontrolliert weiterführen, sofern sicher
  • bei Verschlechterung Eskalation auf Stufe 1
Stufe 3

Warnung

  • Warnung anzeigen
  • Prozess darf bei sicheren Bedingungen weiterlaufen
  • Zustand und Trend beobachten
  • Eskalation nach Dauer oder Anzahl

Neben der SPS-Logik besitzt die Anlage hardwareseitige Sicherheitskomponenten: Not-Halt, Siemens-Sicherheitsrelais mit Rückmeldung, Deckelkontakt sowie Überwachung von Heizschütz und Hauptschalter. Ein Not-Halt darf nicht durch eine langsame Ablaufkette verzögert werden: Die SPS wertet die Zustände aus, die eigentliche Abschaltung erfolgt über die vorgesehene Sicherheits-/Hardwarestruktur.

Umgesetzt bzw. vorgesehen sind unter anderem: kein Heizstart ohne Freigabe, bei kritischem Kühlfehler oder unplausiblen Prozessbedingungen; keine unkontrollierte gleichzeitige Ventilfunktion; Wiederanlaufsperre nach kritischen Fehlern; Öffnungsfreigabe erst bei sicherem Temperatur-/Druckzustand. Die Meldematrix ist Engineering-Grundlage und ersetzt keine formelle Risikobeurteilung der Gesamtmaschine.

Softwarearchitektur

Modulare Software mit klaren Zuständigkeiten.

  • klare Trennung von Eingängen, Prozesslogik, Betriebsarten, Alarmen und Ausgängen
  • modulare Funktionsbausteine mit definierten Zuständigkeiten
  • getrennte Verarbeitung von Requests und finalen Gerätebefehlen
  • zentralisierte Alarm- und Safety-Strukturen
  • eindeutige Schnittstellen HMI → SPS und SPS → HMI
  • möglichst wenige unstrukturierte Querverbindungen – gut wartbar und erweiterbar

Weg eines Bedienbefehls

  1. HMI-Befehl
  2. SPS-Schnittstelle
  3. Betriebsart & Prozess
  4. Verriegelungen
  5. Finaler Ausgang

Ein Bedienbefehl schreibt nie ungeprüft auf einen Hardwareausgang. In der Gegenrichtung bereitet die SPS Zustände und Messwerte auf und liefert der SCADA definierte Daten. Das verbessert Sicherheit, Diagnose, Nachvollziehbarkeit und Wartbarkeit.

Prozess- und Kundenparameter bleiben nach Spannung AUS/EIN erhalten – zum Beispiel ein geänderter Vakuumsollwert. Taster und Befehle wie Start, Stop oder Reset sind bewusst nicht remanent: Nach einem Neustart wird weder ein Startbefehl noch ein manuell geöffnetes Ventil aus einem alten Zustand wieder aktiv.

05 / SCADA

Eigene Visualisierung auf dem realen IPC.

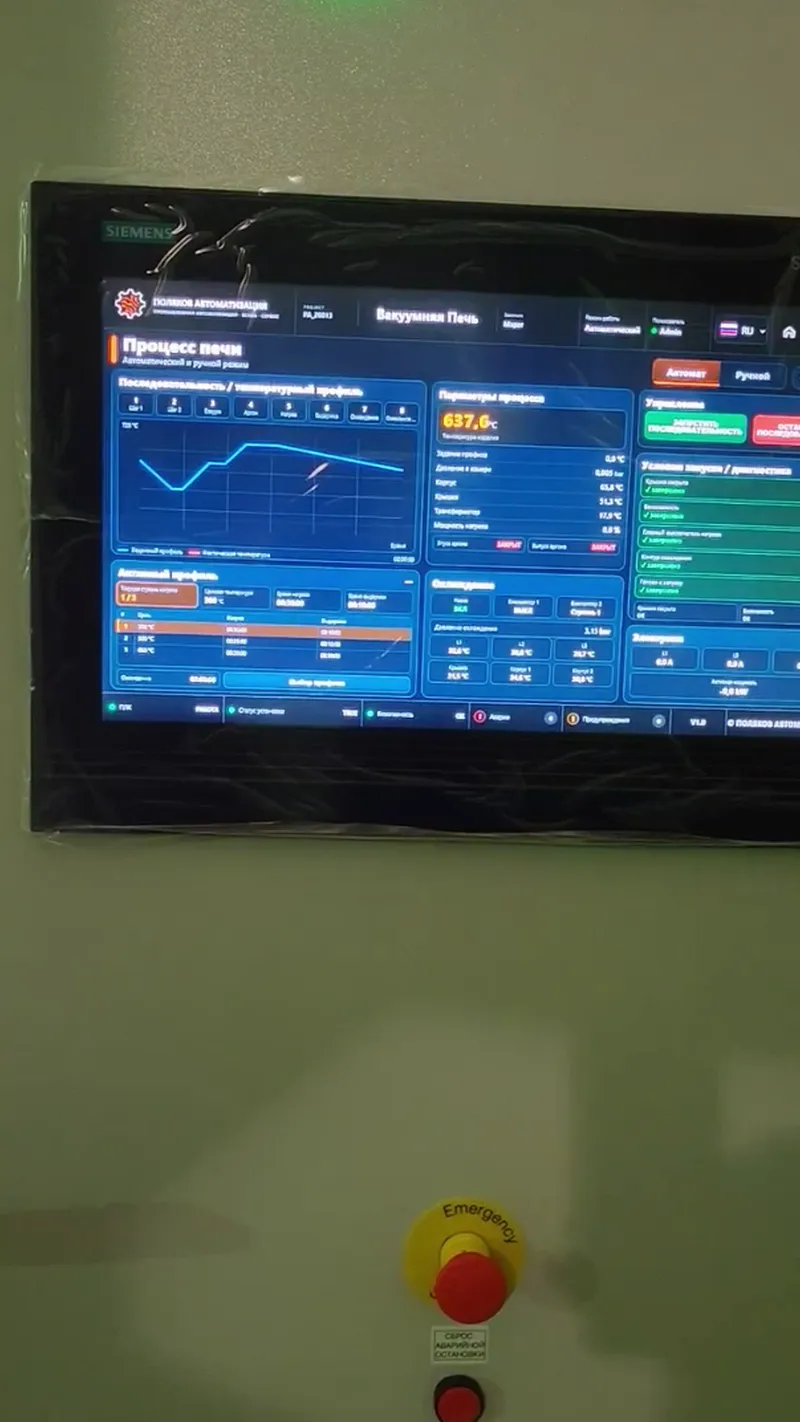
Die Visualisierung wurde speziell für diese Anlage mit TIA Portal V20 und WinCC Unified V20 PC Runtime auf einem Siemens SIMATIC IPC477D entwickelt. Ziel war keine Standard-HMI aus grauen Rechtecken, sondern eine moderne, technisch verständliche Anlagendarstellung – ausgelegt für die reale IPC-Auflösung von etwa 1366 × 768 statt nur für einen Full-HD-Engineeringmonitor.

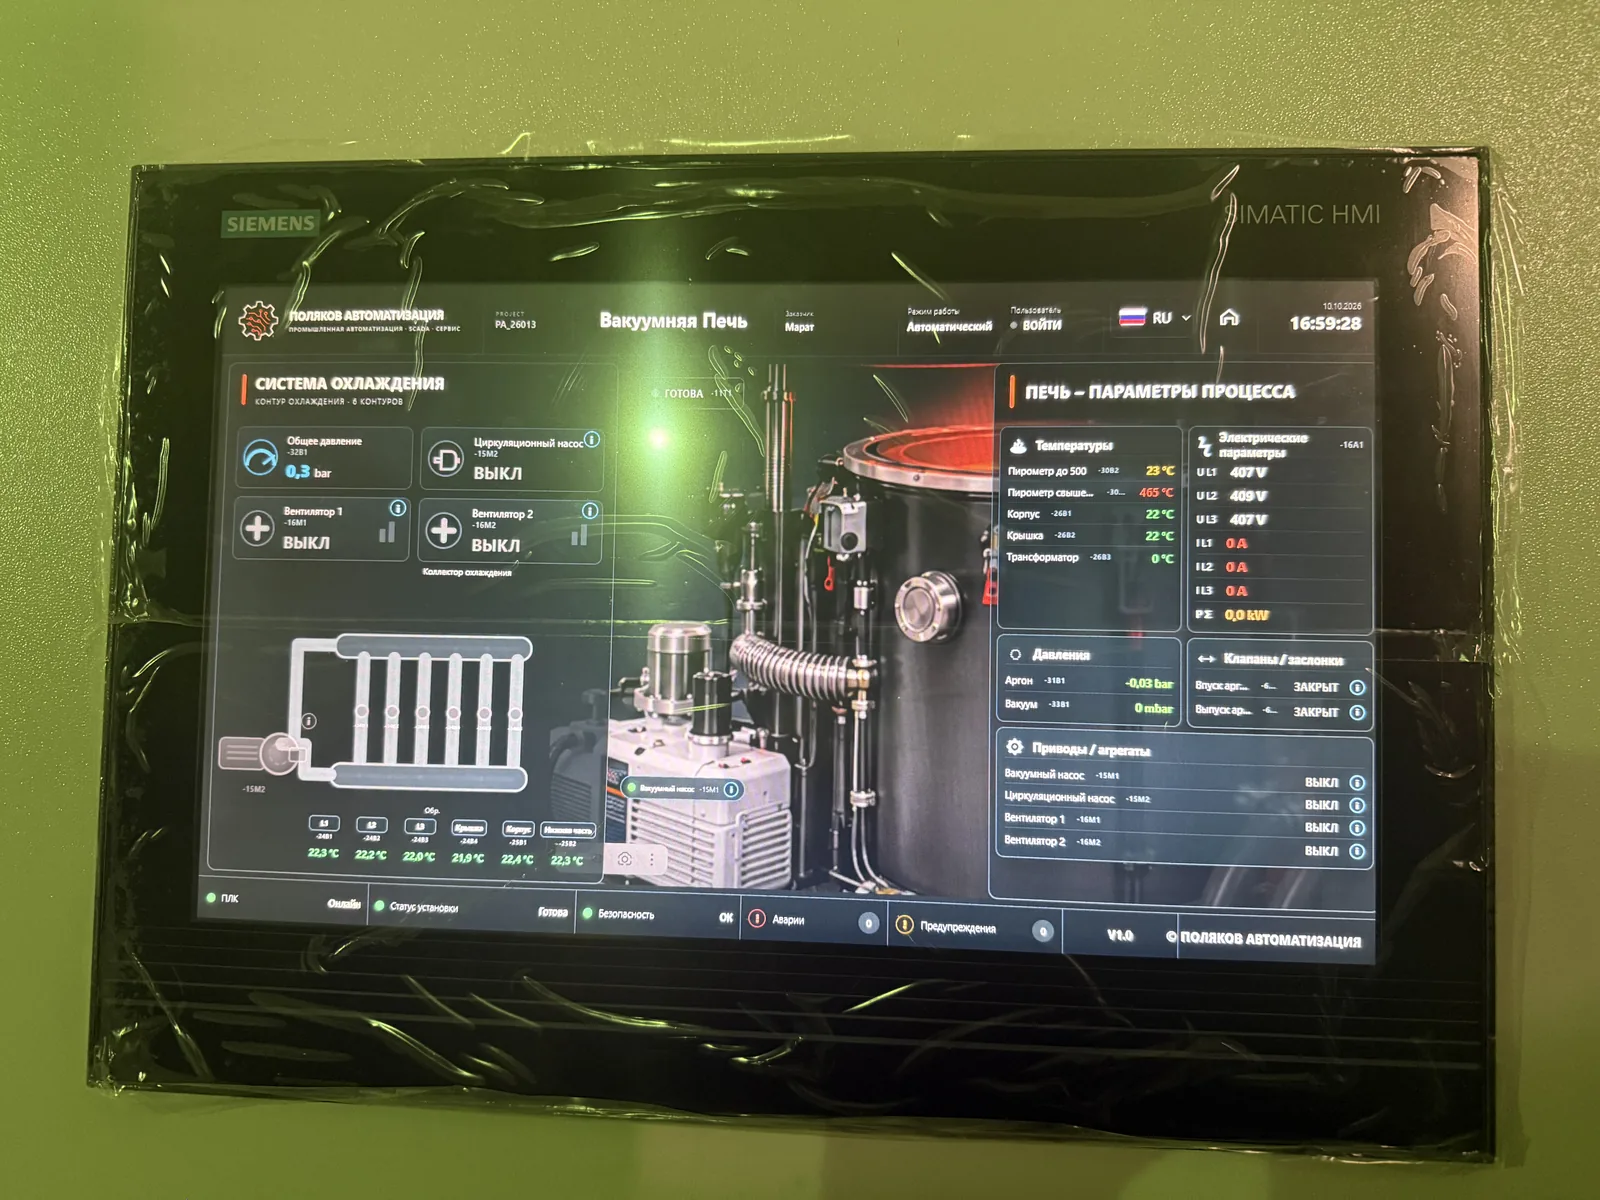
Auf der Hauptübersicht liegt links die Kühlung, in der Mitte der Ofen, rechts die Prozessdaten: Heizstatus, Pyrometertemperatur, Gehäuse-, Deckel- und Transformatortemperatur, Vakuum, Argondruck, Ventile, Pumpen, Ventilatoren, Kühlkreise und die PAC-Werte L1/L2/L3. Bei aktiver Heizung wird der Ofen als aktiv dargestellt.

Der Kühlwasserfluss wird mit bewegten Partikeln entlang der Rohrleitungen animiert – eine reine CSS-/SVG-Strichanimation war auf der realen Unified Runtime nicht zuverlässig genug sichtbar. Die Animation folgt dem realen Zustand: Zuführung nur bei laufender Pumpe und aktivem Flow, jeder Kreis entsprechend seinem eigenen Flow-OK.

Hauptübersicht der SCADA auf dem IPC: Kühlung, Ofen und Prozessparameter

SCADA-Funktionen

  • Geräte-Popups für Pumpe/Motor, zweistufigen Ventilator und Ventil: Status, Stufe, Rückmeldung, Diagnose, Betriebsstunden, Startzähler
  • Temperatur- und Prozessprofile: Ziele, Rampen, Haltezeiten, Druckwerte, Hysteresen
  • Alarme mit Bereich, Betriebsmittel, Bedingung, Reaktionsstufe und Ursachenhinweis
  • Trends für Aufheizen, Abkühlen, Druck und Vakuum – für Fehlersuche und Optimierung
  • Kunden- und Serviceparameter mit Berechtigungen
  • Russisch, Deutsch und Englisch – native WinCC-Texte und eigene Web-Controls schalten gemeinsam um
  • Rollen: Service/Administrator, Kunden-Admin, Operator

Kein gewöhnlicher Windows-PC

Der IPC soll sich wie ein Teil der Anlage verhalten: einschalten → Windows und Siemens-Dienste starten → WinCC Unified Runtime startet automatisch → der Kiosk-Client öffnet die Anlagenoberfläche. Bei der Inbetriebnahme gab es typische PC-Runtime-Themen: Lokale Benutzer mussten korrekt übertragen werden – beibehaltene alte Benutzerverwaltungsdaten führten zu Login-Problemen, nach einem korrekten Komplettdownload funktionierte alles; der Kiosk startete beim Booten teilweise zu früh – ein verzögerter Start brachte stabiles Verhalten. Eine PC-basierte SCADA endet nicht mit dem Erstellen von Bildern: Runtime, Benutzer, Netzwerk, Zertifikate, Dienste, Kiosk und Bootverhalten müssen ebenfalls in Betrieb genommen werden.

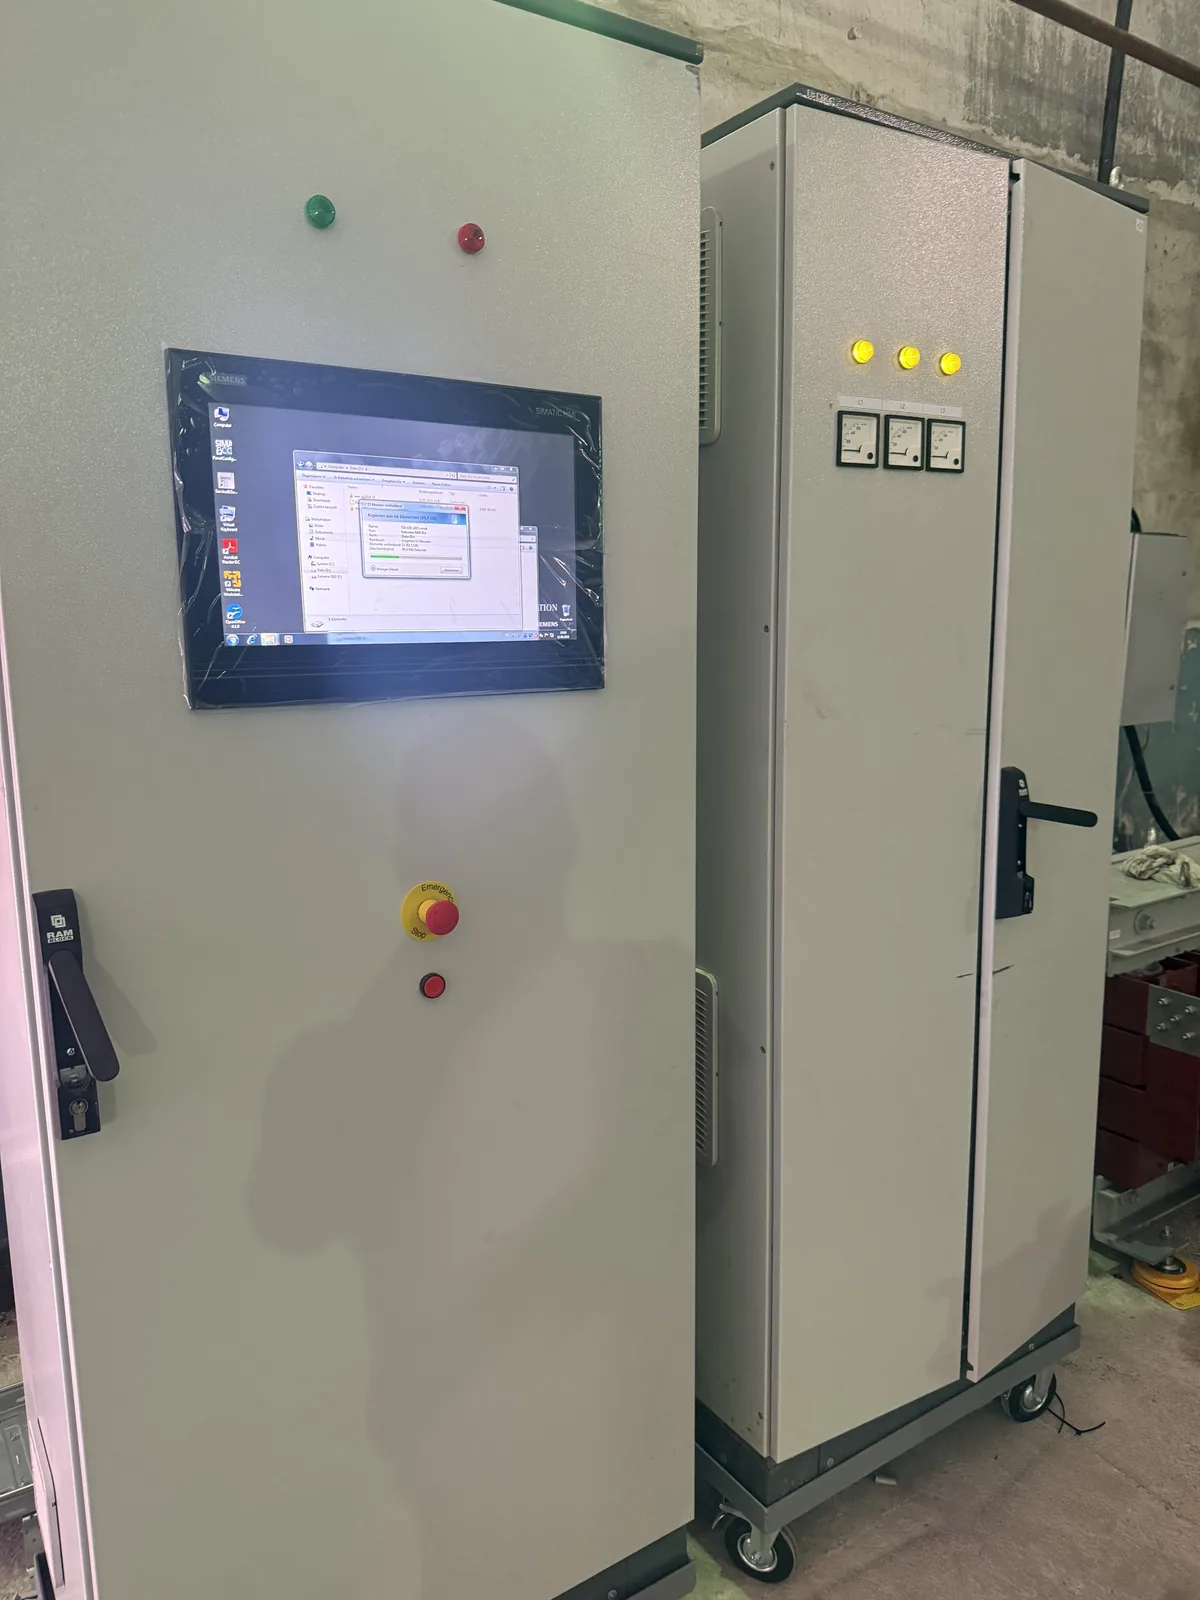
Steuerschrank mit Siemens-IPC neben dem Leistungsschrank während der Einrichtung

Was die Inbetriebnahme zeigte

Vieles zeigt sich erst an der realen Anlage.

Hier kamen Mechanik, Leistungselektrik, Schaltschrank, Sensorik, SPS, Regelung, Prozess, Kühlung, Safety, IPC und SCADA gleichzeitig zusammen. Ein Test am Schreibtisch sagt nicht alles voraus. Erst vor Ort zeigen sich:

  • Übergangswiderstände an Hochstromverbindungen
  • reales thermisches Verhalten und tatsächliche Aufheizrate
  • Sensorreaktionen sowie Pumpen- und Ventilrückmeldungen
  • mechanische Verriegelungen
  • Runtime- und IPC-Verhalten beim Booten
  • Bedienbarkeit auf dem echten Touchscreen

06 / Ergebnis

Aus einer unfertigen Anlage wurde eine strukturierte Siemens-Automatisierung.

Die Automatisierung wurde bis zur realen Inbetriebnahme und zu Heizversuchen umgesetzt. SPS und SCADA wurden auf der realen Anlage bzw. dem realen IPC in Betrieb genommen; mit den Testergebnissen werden Prozess- und Regelparameter weiter optimiert.

  • Nachvollziehbare Elektrodokumentation und definierte Schaltschrankumbauten
  • Siemens ET 200SP / S7-1500 mit modularer SPS-Software
  • Automatikablauf mit Vakuum, Argon, Temperaturführung und Heizleistungsregelung
  • Kühlsystemüberwachung, umfangreiche Verriegelungen und dreistufiges Alarmkonzept
  • Sensor- und Aktordiagnose, elektrische Energiemessung
  • WinCC-Unified-SCADA auf dem IPC477D: dreisprachig, Geräte-Popups, Trends, Parameter, Rechte, Autostart und Kiosk
  • Reale Heizversuche mit ersten Daten zum thermischen Verhalten

Nutzen für den Kunden

  • ein zentraler Überblick über den gesamten Prozess
  • nachvollziehbare Zustände und bessere Diagnose
  • reproduzierbare Prozessparameter
  • klar definierte Freigaben und Verriegelungen
  • wartbare und erweiterbare Software
  • Temperatur, Druck, Vakuum, Kühlung und Elektrik in einer Visualisierung

Danke

Vielen Dank an den Auftraggeber für das Vertrauen und für diesen außergewöhnlich interessanten Auftrag. Das Projekt hat mir fachlich sehr viel Spaß gemacht, gerade weil hier Elektrotechnik, Leistungstechnik, Prozessentwicklung, Siemens-Programmierung, Regelung und SCADA so eng zusammengekommen sind. Projekte, bei denen aus einzelnen Komponenten Schritt für Schritt eine funktionierende Automatisierungslösung entsteht, setze ich besonders gerne um.

— Wladimir Poljakov

POLJAKOV AUTOMATION / NEXT STEP

Eine ähnliche Aufgabe an Ihrer Anlage?

Die Ausgangslage ist bei jeder Anlage anders. Mit einer kurzen Beschreibung lässt sich klären, welcher technische Schritt sinnvoll ist.